

แบริ่งหล่อลื่นตัวเอง MXB-JFBB ทนต่ออุณหภูมิสูง
Cat:แบริ่งหล่อลื่นตัวเอง
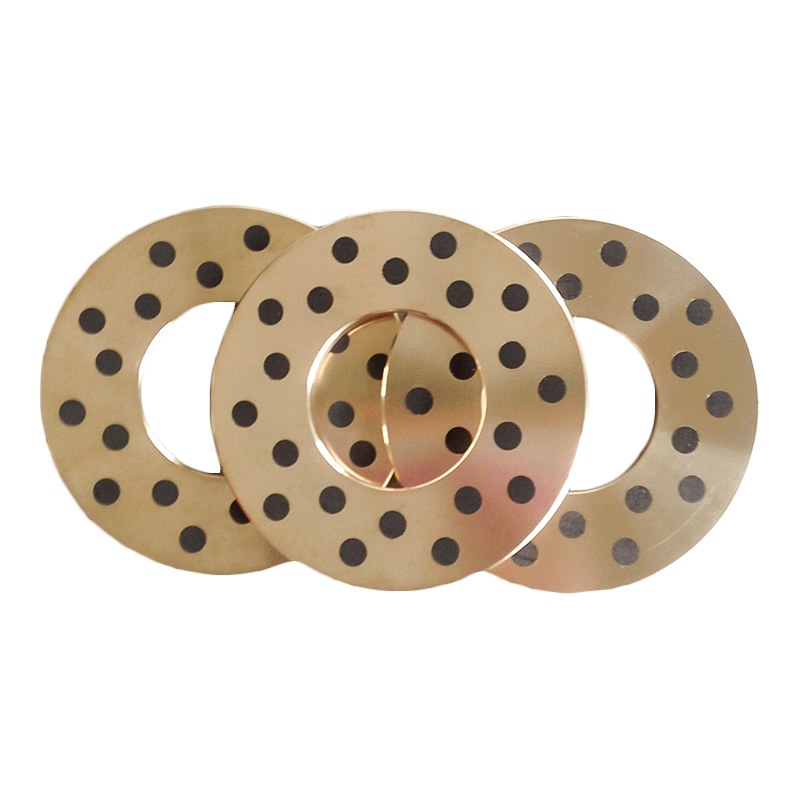
แบริ่งหล่อลื่นตัวเอง MXB-JFBB เป็นแบริ่งไหล่ที่มีการฝังกราไฟท์บนหน้าแปลนที่ออกแบบมาเพื่อให้มีคุณสมบัติในการหล่อลื่นในตัวเอง ทำจากวัสดุคุณภาพสูง มีป...
ดูรายละเอียด


ภูมิหลังทางเทคนิคและจุดปวดอุตสาหกรรม
ในการตัดเฉือนที่แม่นยำของส่วนประกอบทองแดงท่อ (เช่นร่างกายวาล์วไฮดรอลิกและอุปกรณ์แลกเปลี่ยนความร้อน), ติดตั้งที่ยึดสองด้านแบบดั้งเดิมนำเสนอสองประเด็นหลัก:
- การสูญเสียการควบคุมเสรีภาพเส้นรอบวง: เมื่อยึดโดยผนังด้านนอกเพียงอย่างเดียวสัมประสิทธิ์แรงเสียดทานระหว่างส่วนประกอบทองแดงและพื้นผิวสัมผัสติดตั้งไม่เพียงพอ ( μ 0.15) นำไปสู่การเบี่ยงเบนเส้นรอบวง 0.5 -2 ภายใต้การรบกวนการตัดแรง (แหล่งข้อมูล: Int. J. Mach. เครื่องมือ Manuf. 2022, 181, 103945);
- กระบวนการหนีบที่ไม่มีประสิทธิภาพ: การปรับแรงหนีบด้วยตนเองใช้เวลา> 30 วินาทีต่อชิ้นและความแม่นยำในการวางตำแหน่งซ้ำคือ> 0.1 มม. (ทดสอบตามมาตรฐาน ISO 230-2)

การวิเคราะห์นวัตกรรมเทคโนโลยีหลัก
I. ระบบการวางตำแหน่งที่ จำกัด สามมิติ
1.1 โครงสร้างการยึดแบบแกนตามแนวแกน
โมดูลสนับสนุนด้านล่าง:
- เฟรมที่เคลื่อนย้ายได้ (1) ติดตั้งแผ่นรองรับความโค้งที่จัดเรียงแบบสมมาตร (3) ภายในร่องของมันโดยมีรัศมีความโค้ง R ที่ตรงกับเส้นผ่านศูนย์กลางด้านนอกของส่วนประกอบทองแดงท่อ (2) (ความอดทน 0.05 มม.) ให้แรงสนับสนุนปกติผ่านการสัมผัสพื้นผิว
- การวิเคราะห์องค์ประกอบไฟไนต์แสดงให้เห็นว่าการออกแบบนี้ช่วยลดความเครียดจากการสัมผัสสูงสุดถึง 58MPA (เทียบกับ 112MPa สำหรับโครงสร้าง V-block) หลีกเลี่ยงการเสียรูปของส่วนประกอบทองแดงแบบบาง

การตรวจสอบเชิงกล:
- เมื่อแรงบิดตัด t = 15n - m, การกระจัดเชิงมุมสูงสุด θ ของส่วนประกอบทองแดงคือ 0.03 (ติดตั้งแบบดั้งเดิมมี θ = 1.2 -
- เมื่อ Bolt preload force f 800n ความแข็งบิดของระบบถึง 1.2 10 ⁴ N - m/rad (เพิ่มขึ้น 8 เท่า)
ii. การออกแบบการเพิ่มประสิทธิภาพการปฏิสัมพันธ์ระหว่างเครื่องจักรของมนุษย์
2.1 กลไกการยึดอย่างรวดเร็ว
- ที่จับคู่ควบคุม (14) คุณสมบัติ 45 พื้นผิวป้องกันลื่นที่ถูกทำให้เซพร้อมเกณฑ์แรงบิดในการดำเนินงานที่ 2-3N - M (เป็นไปตามมาตรฐานการยศาสตร์ EN 1005-3)
- วัดเวลาหนีบเดี่ยว 8 วินาที (โครงสร้างแบบดั้งเดิม> 30 วินาที) เหมาะสำหรับความต้องการรอบเวลาการผลิต
2.2 โมดูลการปรับแบบปรับตัว
- เฟรมที่เคลื่อนย้ายได้ (1) และแผ่นคงที่ (15) บรรลุผล การชดเชยเชิงเส้น 10 มม. ผ่านส่วนประกอบคู่มือเลื่อน (16) รองรับช่วงเส้นผ่านศูนย์กลางท่อของ φ 20- φ 50 มม.
- การคาดการณ์การยับยั้ง (18) ติดตั้งชั้นบัฟเฟอร์โพลียูรีเทนสามารถดูดซับพลังงาน 5-8J ภายใต้แรงกระแทก (ทดสอบตามมาตรฐาน ASTM D256)


ตารางเปรียบเทียบพารามิเตอร์ทางเทคนิค
| ตัวบ่งชี้ประสิทธิภาพ | เทคโนโลยีที่จดสิทธิบัตรนี้ | ติดตั้งที่ยึดสองด้านแบบดั้งเดิม | มาตรฐานการทดสอบ |
| ความแม่นยำในการวางตำแหน่งเส้นรอบวง | 0.03° | 0.5 °- 2 ° | ISO 230-2 |
| ประสิทธิภาพในการหนีบ | 8วินาที/ชิ้น | 30วินาที/ชิ้น | VDI 2862 |
| ความแข็งของแรงบิด | 1.2 ×10⁴ n · m/rad | 1.5 ×10³ n · m/rad | GB/T 11349.1 |
| ช่วงความเข้ากันได้ของเส้นผ่านศูนย์กลางท่อ | φ20-φ50mm | φ25-φ40mm | DIN 8602 |
การตรวจสอบสถานการณ์การตัดเฉือนทั่วไป
กรณีที่ 1: การกัดของร่างกายวาล์วไฮดรอลิก
- ภายใต้แรงตัดของ f = 2000n ข้อผิดพลาดความแม่นยำตำแหน่งของรูกลึงคือ ≤ 0.02 มม. (การติดตั้งแบบดั้งเดิมมีข้อผิดพลาด 0.12 มม.)
- หลังจากการประมวลผลอย่างต่อเนื่อง 500 ชิ้นการสึกหรอของแผ่นความดันตำแหน่ง (5) คือ <5 μ M (การทดสอบการสึกหรอมาตรฐาน DIN 50320)
กรณีที่ 2: การขึ้นรูปของหลอดเครื่องแลกเปลี่ยนความร้อน
- การควบคุมรูปไข่ของหลอดทองแดงคือ ≤ 0.05 มม. (ข้อกำหนดของอุตสาหกรรมคือ ≤ 0.1 มม.)
- ความแม่นยำในการวางตำแหน่งของการหนีบการวางตำแหน่ง CPK คือ ≥ 2.0 (การวิเคราะห์ความสามารถของกระบวนการ Six Sigma)
สิทธิบัตรนี้นิยามใหม่กระบวนทัศน์การออกแบบสำหรับการติดตั้งตำแหน่งส่วนประกอบท่อผ่านเส้นทางเทคนิคสามเส้นทาง: โทโพโลยีความยับยั้งชั่งใจคู่ที่แข็งกระด้าง, แรงควบคุมแบบวงปิดแบบสองทิศทางและการเพิ่มประสิทธิภาพปฏิสัมพันธ์ระหว่างมนุษย์ จากการวิเคราะห์การทำแผนที่สิทธิบัตร Derwent Innovation โครงสร้างนี้ปรับปรุงตัวบ่งชี้ประสิทธิภาพการยับยั้งแรงบิด (TRE) 82% เมื่อเทียบกับโซลูชันที่คล้ายกันวางไว้ในตำแหน่งผู้นำในสาขาย่อยของเทคโนโลยี
หากคุณต้องการเรียนรู้เพิ่มเติมโปรดติดต่อ เครื่องจักร Mingxu เพื่อรับรายงานสิทธิบัตรที่สมบูรณ์: สอบถาม @MingXubearing.com.

แบริ่งหล่อลื่นตัวเอง MXB-JFBB เป็นแบริ่งไหล่ที่มีการฝังกราไฟท์บนหน้าแปลนที่ออกแบบมาเพื่อให้มีคุณสมบัติในการหล่อลื่นในตัวเอง ทำจากวัสดุคุณภาพสูง มีป...
ดูรายละเอียด
ตลับลูกปืนหล่อลื่นตัวเอง MXB-JDB หรือที่เรียกว่าบูชบรอนซ์ฝังกราไฟท์ เป็นตลับลูกปืนหล่อลื่นแบบใหม่ที่มีทั้งลักษณะของตลับลูกปืนโลหะและตลับลูกปืนหล่อล...
ดูรายละเอียด
ในอุตสาหกรรมการก่อสร้าง แผ่นป้องกันการสึกหรอแบบหล่อลื่นตัวเอง MXB-JUWP ส่วนใหญ่จะใช้สำหรับการปกป้องโครงสร้างอาคาร ในระหว่างการใช้งานโครงสร้างอาคารใ...
ดูรายละเอียด
รางนำแบบหล่อลื่นตัวเอง MXB-JSOL เป็นรางนำแบบหล่อลื่นในตัวชนิดร่องรูปตัว L ซึ่งทำจากทองเหลืองและกราไฟท์ที่มีความแข็งแรงสูงและมีคุณสมบัติในการหล่อลื่...
ดูรายละเอียด
สร้างขึ้นจากโลหะผสมกราไฟท์แคปเปอร์คุณภาพสูง MXB-JSL L-type lubricating Rail Rail Rail ได้รับการติดตั้งอย่างมีกลยุทธ์ที่คู่มือการยึดแม่พิมพ์ภายในชุด...
ดูรายละเอียด
รางนำแบบวงกลมมักใช้ในแม่พิมพ์แผงรถยนต์และแม่พิมพ์ปั๊มขนาดใหญ่ ฐานแม่พิมพ์และตัวกั้นแผ่นขนถ่ายมักจะใช้บุชนำแบบหล่อลื่นในตัวเอง แม่พิมพ์ส่งออกจำนวนมา...
ดูรายละเอียด
บูชไกด์การฉีดแบบไร้น้ำมัน MJGB เป็นส่วนประกอบมาตรฐานที่ใช้ในกระบวนการฉีดขึ้นรูปพลาสติก โดยให้แนวทางที่ไม่ต้องหล่อลื่นและการรองรับแม่พิมพ์ในระหว่างข...
ดูรายละเอียด
แผ่นสไลด์ bimetallic ที่มีโลหะผสมที่ทนต่อการสึกหรอเผาทั้งสามด้านเป็นแผ่นหล่อลื่นในตัวเองรูปแบบใหม่ เมื่อเปรียบเทียบกับแผ่นสไลด์ไบเมทัลลิกเผาแบบด้าน...
ดูรายละเอียด
SF-1SS is a highly corrosion-resistant and wear-resistant bearing made of stainless steel as the base material and PTFE sprayed on the surface. This m...
ดูรายละเอียด
ตลับลูกปืนหล่อลื่นแบบไร้น้ำมัน SF-2S เป็นผลิตภัณฑ์ที่ได้รับการปรับปรุงใหม่ของ SF-2 โดยมีเมทริกซ์ด้านหลังเป็นเหล็ก ผงบรอนซ์ดีบุกทรงกลมเผาตรงกลาง และ...
ดูรายละเอียด
 Tel: +86-159-5833-7435
 E-mail: [email protected]


ติดต่อเรา